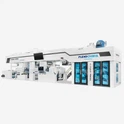
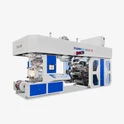
CI flexo štamparska mašinase široko koriste za fleksibilne folije za pakovanje kao što su BOPP, PE i PET. Plastične folije su tanke, vrlo rastezljive i osjetljive na deformacije. Zajedno sa trenutnim zahtjevima kupaca za pakovanje za velikom brzinom, više-boja, kratkim tiražima, eko-bojnim bojama i kvalitetom kompozita, ovo donosi više{4}}dimenzionalne izazove za opremu. Changhong Flexo Printing Machine Machinery Co., Ltd., kao iskusan proizvođač mašina za štampanje, objasniće u ovoj prezentaciji izazove kojicentralna flekso štamparska mašinalica kada se radi sa plastičnim folijama sa aspekata kao što su kontrola napetosti, tačnost registracije, kompatibilnost supstrata, sušenje i očvršćavanje, mehanička struktura, mastilo i korona, i proizvodni rad i održavanje.

1. Izazov kontrole napetosti, jezgro boli plastične folije
Modul plastične folije je nizak, a rastezljivost je jaka. Čak i neznatna fluktuacija napetosti može uzrokovati izduživanje/skupljanje filma, što direktno rezultira devijacijom registracije, izduženjem slike i uvijanjem rubova.
1. Niska-jednostruka-brzina, dovođenje materijala i kontinuirani udar napetosti s promjenom valjanja: PE film je posebno mekan, a trenutne promjene napetosti su sklone istezanju i deformaciji; tradicionalna segmentirana napetost je teško izbalansirati tanki PE i BOPP visoke{3}}vrste.
2. Ujednačenost napetosti pune-širine: Što je širina filma veća, veća je razlika napetosti na rubovima i sredini. To može dovesti do valovitih rubova, suženja role i bora na površini filma.
3. Slabljenje napetosti pri velikoj{1}}brzini: Tokom -brzine kretanja filma, trenje između filma i vodećeg valjka, kao i otpor vjetra, dovode do dodatnih poremećaja napetosti; sve grupe bojaCI flexo štamparska mašinadijelite centralni tlačni cilindar, a slobodni dio filma izvan tlačnog cilindra je vrlo kratak, ali fluktuacije napetosti koje ulaze i izlaze iz CI cilindra će se prenijeti na sve kolor stanice, utičući na lanac više-ofset štampe u boji.
Novi zahtjevi: Potpuna servo zatvorena-napetost, konusna napetost, pred{1}}puferovanje prednapona su potrebni i treba razlikovati krivulje napetosti za različite filmske materijale (PE napetost je mnogo niža od BOPP-a).

2. Izazovi tačnosti registracije
Prednost odCI mašina za flekso štampuleži u poravnanju ploče. Međutim, u slučaju tiska plastične folije, poteškoće su eskalirali:
1.Dynamic registracioni drift uzrokovan toplinskim širenjem i kontrakcijom: toplina od sušenja tinte i LED UV zračenja će uzrokovati širenje i skupljanje plastične folije. PE ima karakteristike niske tačke topljenja i sklon omekšavanju i skupljanju pri zagrevanju. Temperatura sušenja mastila na bazi vode-ne može biti previsoka; u suprotnom, PE film će se skupiti i naborati.

2. Česte kratke serije sa čestim promjenama ploča: male narudžbe i više verzija zahtijevaju ponovnu-kalibraciju svaki put kada se ploča ili podloga mijenjaju; tradicionalno ručno poravnavanje ploča je-trajno i zahtijeva opremu koja podržava brzo i automatsko poravnavanje ploča.
3. Više-pretisak u boji + fine tačke: Pakovanje hrane zahtijeva male tačke i gradijente. Rastezanje filma uzrokuje izduživanje tačaka i zamućenje ivica; i horizontalno i vertikalno poravnanje ploča mora kontinuirano kompenzirati.
4. Zahtjev za kontinuiranu promjenu rolne (nulto vrijeme zastoja): Tokom promjene rolne, iznenadno rastezanje filma uzrokuje nagli gubitak filma, čineći brzinu odgovora servo ploča izuzetno kritičnom.
3. Izazovi u prilagođavanju brzom prebacivanju više podloga
Kupci sada moraju da prelaze između štampanja različitih plastičnih folija na jednomcentralna flekso štamparska mašina: BOPP, PE, PET i kompozitne folije. Karakteristike se jako razlikuju:
· PE: Mekana, sa velikom rastezljivošću i malom površinskom energijom;
· BOPP: Dobra vlačna čvrstoća, ali sklona statičkom elektricitetu;
· PET: Otporan na visoke temperature, sa malim rastezanjem, ali velikom tvrdoćom;
izazov:
1. Prilagodba pritiska: Udubljenja između središnjeg cilindra presa, valjka za utiskivanje i valjka tiskarske ploče razlikuju se ovisno o vrsti filma. Različiti filmovi zahtijevaju različite pritiske; preveliki pritisak može oštetiti film, uzrokujući efekte narandžine kore. Nedovoljan pritisak će dovesti do netočnih rezultata. Česte promjene materijala zahtijevaju brzu memoriju pritiska i nezavisnu regulaciju servo pritiska.
2. Problemi sa statikom Plastične folije su izolatori. Putovanje putem interneta velike-brzine stvara značajan statički elektricitet, koji privlači prašinu, stvara mrlje od mastila i izbacuje rupice, i predstavlja opasnost od požara. PE i BOPP folije najviše pate od statičkog elektriciteta. Eliminatori statičkog elektriciteta moraju biti usklađeni sa filmskim materijalima i brzinom linije.
3. Ravnost površine filma: Dolazeći filmski materijali imaju neujednačenu debljinu i valovite ivice. Iako je središnji presa cilindarCI Flexo štamparska mašinapodržava podlogu, defekti u ulaznom materijalu će povećati nedostatke u štampanju.


4. Izazovi u sistemu sušenja/stvrdnjavanja i ekološki{1}}prijateljske boje su najveća varijabla
Plastične folije imaju različite nivoe osetljivosti na toplotu i ne upijaju mastilo kao papir. Ovisno o podlozi i primjeni,CI flekso štamparske mašinemože koristiti mastila na{0}}baziranoj na vodi,{1}}ili UV/LED UV fleksografska boja, tako da sistem sušenja ili očvršćavanja treba pažljivo uskladiti sa filmom i tintom.
1. Mastila na{1}} bazi vode: mogu ispariti vlagu samo kroz vrući zrak. Međutim, ako je temperatura vrućeg zraka previsoka → PE film će se skupiti i deformirati; ako je temperatura preniska → sušenje površine će biti slabo, a naknadno utiskivanje, pretisak će uzrokovati prljavštinu. Jačina vjetra također treba kontrolisati; jak vjetar će uzrokovati potresanje filma, što će rezultirati fluktuacijama ofseta štampe.
2. LED UV mastila: Imaju veliku brzinu očvršćavanja, ali UV lampe stvaraju toplotu i imaju neujednačen intenzitet svetlosti; za neke plastične folije (kao što je PE), nakon UV zračenja, film će postati lomljiv, površina će pucati i skupljati se; istovremeno je potrebna kontrola ozona i potrebno je uzeti u obzir prianjanje boje.


3. Mješoviti proces: neke narudžbe koriste kombinaciju mastila na bazi vode-i UV boje za štampanje. Raspored sekcije za sušenje i kontrola energetskog zoniranja postaju sve teži.
4. Emisija izduvnih gasova: Boje-na bazi vode proizvode veliku količinu vodene pare i VOC. Potreban je ventilacijski sistem koji će odgovarati, a poremećaj protoka zraka će utjecati na stabilno punjenje filma.
5. Izazovi prijanjanja korone i mastila
Plastika je ne-polarni materijal i mastila se teško lijepe:
1. Slabljenje koronske vrijednosti: nakon što se BOPP/PE tretira koronom, vremenom će oslabiti; dielektrična konstanta ulaznog filma je nestabilna, a dielektrična vrijednost iste rolne filma fluktuira prije i poslije, što rezultira lokalnim gubitkom tinte.
2. Za-zahtjevi za mašinsku koronu: zahtijevaju mnogi kupcicentralna flekso štamparska mašinabiti opremljen online koronom, a sekundarna korona se dodaje prije štampanja. Poteškoća leži u tome: film koji velikom brzinom prolazi kroz koronski okvir je sklon potresanju i lomljenju, a snaga korone se mora automatski prilagoditi brzini; nakon tretmana koronom, temperatura površine filma raste, što uzrokuje probleme rastezanja i ofset štampe.
3. Promjene u formulaciji mastila: Flexo mastila sa niskom migracijom,-kvalitetna za hranu-na bazi vode, imaju značajne razlike u svojstvima vlaženja. Isti valjak za sito, različite boje imaju različite količine prijenosa, a oprema mora imati bolju kompatibilnost sa sistemom valjka za sito i strugača.
6. Mehanički i sistemski izazovi
1. Precizni cilindar za centralnu presu i termička deformacija: Veliki cilindar presa odCI flekso štamparske mašineneprekidno se zagreva, a blago termičko širenje tela cilindra će promeniti prazninu za štampanje, utičući na pritisak i ofset; sistem hlađenja i konstantne temperature za cilindar presa treba poboljšati.
2. Doctor Blade i Anilox Roll System: Za tanke plastične folije sa plitkim sitotiskom, potreban je stabilan zatvoreni nož za struganje kako bi se smanjili mjehurići zraka i magla od mastila; pri velikim brzinama, habanje noža ili vibracije će uzrokovati tragove mastila


7. Novi izazovi koje donosi način proizvodnje (mala serija, kratko vrijeme isporuke)
1. Česte promjene boje i rolne za kratke narudžbe: Čišćenje putanje mastila, promjena valjka za sito i promjena ploče zahtijevaju vrijeme. Oprema treba da ima brzu demontažu komore za mastilo i brzo pozicioniranje držača ploče.
2. Kontrola stope otpada: Cijena sirovina plastične folije je visoka, a kupcima je potrebno što manje otpada od početnog filma. Zahtjevi za automatski pomak, pred-pomak i detekciju kvara (online inspekcija) su podignuti.
3. Integracija online inspekcije: Thecentralna flekso štamparska mašinaima kompaktan prostor i potrebno je dodati vizuelnu inspekciju za praćenje podtiska, odstupanja ofseta i mrlja od mastila; signali detekcije moraju biti povezani sa servom radi kompenzacije.
8. Ostali izazovi derivata
· Temperatura i vlažnost okoline: Fluktuacije u temperaturi i vlažnosti u radionici direktno utiču na širenje filma, statički elektricitet i sušenje mastila na bazi vode{0}}, a na performanse opreme će uticati okruženje radionice;
· Kvalitet nakon mešanja: Nakon štampanja, štampani film treba da se kompaunduje, a prekomerni zaostali rastvarači u foliji za štampanje će izazvati mjehuriće smeše i nedovoljnu snagu ljuštenja, a sistem za sušenje ne samo da mora da bude površinski suv, već takođe treba da kontroliše zaostale rastvarače;
· Potrošnja energije i usklađenost: Emisije VOC, potrošnja energije i sigurnosni propisi su poboljšani, a potrošnja energije sistema za sušenje, izduvavanje i UV je visoka.
Rezime
Glavni izazov CI flekso štampe na plastičnim folijama je održavanje stabilnog rukovanja mrežom i dosljednog kvaliteta štampe pri radu s tankim, rastezljivim i toplinski{0}}osjetljivim podlogama. Različiti filmovi kao što su PE, BOPP i PET imaju različite karakteristike, koje utiču na kontrolu napetosti, registraciju, sušenje i adheziju boje.
Da bi ispunili ove zahtjeve,CI flexo štamparska mašinapotrebna je precizna kontrola napetosti, stabilna temperatura centralnog cilindra za otisak, optimizovani sistemi sušenja, efikasna korona i statička kontrola, i precizno podešavanje pritiska štampanja. Ove tehnologije pomažu u održavanju stabilne registracije, adhezije tinte i efikasnosti proizvodnje u različitim primjenama plastičnih folija.
Changhong pružaCI flekso štamparske mašineza rolnu -to- štampu na PE, BOPP, PET i drugim fleksibilnim ambalažnim materijalima, sa konfiguracijama prilagođenim prema podlozi, širini štampe, količini boje i brzini proizvodnje.